
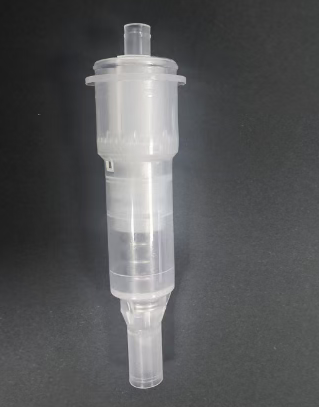
O núcleo da bomba é un compoñente de precisión fundamental e clave en todo tipo de cabezales de bomba, que determina directamente a calidade e a experiencia do usuario de cada bomba acabada. O núcleo da bomba tamén é unha preocupación clave para todos os compradores relevantes. A continuación, ofrécese unha guía exhaustiva de análise técnica e xestión de adquisicións para núcleos de bombas de locións cosméticas, que abrangue a definición, a esencia técnica, o principio de funcionamento e os puntos clave de control da cadea de subministración. Fixemos unha breve análise e o contido é só de referencia para os compradores dentro da cadea premium:
Un
A definición e a esencia técnica do elemento de bomba
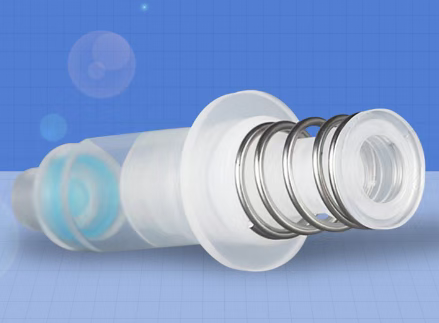
Definición: O núcleo da bomba é o sistema de accionamento central da bomba de loción. É un compoñente de precisión que xera presión negativa/positiva a través da estrutura mecánica, conseguindo unha saída de líquido cuantitativa e unha conservación selada. O seu rendemento determina directamente a experiencia do usuario do produto (como a precisión da saída de líquido, a suavidade de prensado e o selado).
Sistemas mecánicos de microenxeñaría: integración da mecánica de resortes, a dinámica de fluídos e o deseño tribolóxico nun espazo cun diámetro de 8-25 mm.
Ciencia da Interface de Materiais: Resolución de conflitos de compatibilidade entre vidro, metal, plástico e líquidos (como a resistencia ao alcohol e a anticristalización).
Enxeñaría de fiabilidade de vida útil: require soportar ≥5000 probas de compresión (Norma internacional ISO 22718)
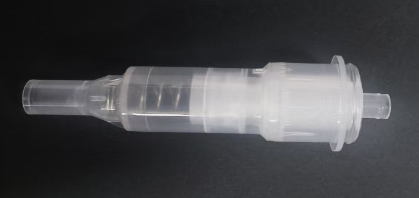
Parámetros clave:
Precisión do volume de dosificación: ±0,02 g (por exemplo, 0,18 g/bomba)
Forza de arranque: 30-60 N (rango operativo para bebés)
Contido residual: ≤5% (requisito da Directiva CE 1223/2009 da UE)
DÚAS
Principio de funcionamento do núcleo da bomba (ciclo de catro etapas)
1. Golpe de presión
A cabeza prensadora empurra a vara do pistón cara abaixo, comprimindo o resorte principal.
O selo do pistón sela o depósito de líquido á atmosfera.
2. Formación de baleiro
O pistón móvese cara abaixo, o que fai que o volume da cámara da bomba aumente e que a presión interna do gas sexa menor que a presión do gas dentro da botella.
O líquido do interior da botella entra na cámara da bomba a través da bóla da válvula inferior de abertura superior.
3. Drenaxe de rebote
Despois de soltalo, o resorte principal rebota e empurra o pistón cara arriba
A bóla da válvula inferior péchase, reducindo o volume da cámara da bomba e creando presión positiva.
O líquido é expulsado pola boquilla despois de abrir a válvula do pistón.
4. Restablecer o selo
Cando o pistón volve á súa posición orixinal, o resorte auxiliar empurra o anel de selado para pechar
A cámara da bomba está illada do mundo exterior para evitar a oxidación/volatilización
Puntos de control de precisión:
Tolerancia do diámetro da bóla da válvula ≤ 0,03 mm (para controlar a sensibilidade de apertura e peche)
Desviación do valor K do resorte ±5 % (para garantir unha saída de líquido consistente)
TRES
Tecnoloxías clave para a fabricación de núcleos de bombas
Selección de materiais (prevención do risco de fallo)
| Compoñentes | Materiais convencionais | Requisitos clave de rendemento |
| primavera | Aceiro inoxidable SUS304/SUS316 | Sen ferruxe despois dunha proba de pulverización salina de 96 h (5 % de NaCl) |
| Selo do pistón | PTFE/PE modificado | Taxa de inchazo en solventes alcohólicos <1,5% |
| Válvula de bóla | Vidro/Cerámica/Aceiro 316L | Erro de redondeza ≤ 0,01 mm |
| corpo da bomba | PP/HDPE de calidade alimentaria | Resistencia á migración de aceites esenciais (proba de decanoato de etilo) |
Dificultades no control de procesos
Enrolamento de resortes: a máquina ferramenta CNC controla o diámetro do arame de ±0,02 mm, eliminando a deformación por revenido por tensión.
Procesamento da superficie de selado: o pulido especular da vara do pistón (Ra ≤ 0,2 μm) reduce o coeficiente de fricción.
Soldadura ultrasónica: Enerxía precisa de ±5 J, o que evita a deformación térmica das pezas de plástico.
Montaxe limpa: sala branca de clase 1000 para evitar a contaminación por partículas
CATRO
Elementos básicos de control de adquisicións
Termos obrigatorios do acordo técnico
1. Verificación de compatibilidade:
Proba de inmersión de 72 h (taxa de cambio de masa ≤0,5 %)
Tres ciclos de choque a baixa temperatura (-20 ℃) / alta temperatura (50 ℃).
2. Fiabilidade funcional:
5000 pulsacións consecutivas (flutuación do volume de dosificación ≤ ±10 %)
Colgar boca abaixo durante 24 horas sen fugas
3. Seguridade química:
Migración de metais pesados (Pb≤0,5 ppm, Cd≤0,1 ppm)
NP/NPE non detectados (Anexo XVII do REACH da UE)
Estratexia de optimización de custos
Adquisición modular: núcleo de bomba básico estandarizado (que representa o 60 % do custo), só a boquilla/tapa decorativa está personalizada.
Uso compartido de moldes: colabora con 3-5 marcas para personalizar moldes dos fabricantes, reducindo o custo por molde.
Lista de verificación de auditoría de provedores
Taller de moldeo por inxección: ¿Está equipado cun controlador de temperatura do molde (para controlar a cristalinidade)?
Obradoiro de primavera: Ten unha máquina de clasificación óptica (para eliminar produtos deformados)?
Laboratorio: Ten equipamento de probas HPLC (para a detección de plastificantes)?
Sistema de trazabilidade: Cada núcleo da bomba está marcado con láser (trazabilidade do lote de produción).
Casos de fracaso da industria e leccións aprendidas
Cristalización e obstrución dun cartucho de bomba de soro: debido a que non se puxeron as probas de compatibilidade do produto (que contén 1,3-propanodiol) co anel de selado de PE, retiráronse 100.000 botellas do produto. A estratexia de resposta: requisito obrigatorio para que o provedor presente un informe de compatibilidade CMA.
Rotura do núcleo da bomba de pulverización de protector solar: o propelente (éter dimetilico) corroeu o resorte, causando unha fractura fráxil. A substitución por aceiro inoxidable 316L aumentou os custos nun 30 %, pero a taxa de reclamacións dos clientes diminuíu nun 98 %.
Deriva da saída do núcleo da bomba: o resorte non foi recocido para aliviar a tensión e o valor K diminuíu un 15 % despois de 3 meses de uso. Isto resolveuse mediante un proceso de tratamento de precompresión.
CINCO
Desenvolvemento tecnolóxico
1. Núcleo da bomba verde:
Deseño extraíble (o núcleo de substitución reduce o uso de plástico nun 80 %)
Bomba sen resortes (accionada pneumáticamente, que resolve o problema da reciclaxe de metais)
2. Núcleo de bomba intelixente:
Contador de sensores piezoeléctricos (recorda que debes repoñe-la cantidade)
Revestimento antimicrobiano (tratamento con clorhidrato de octenidina)
Ao dominar a esencia da tecnoloxía do núcleo das bombas e establecer un sistema de xestión tres en un de base de datos de materiais, probas funcionais e matriz de capacidades de provedores, pódense evitar máis do 90 % dos riscos de calidade, ao tempo que se reducen os custos globais de adquisición entre un 15 % e un 25 %.
Data de publicación: 29 de outubro de 2025