
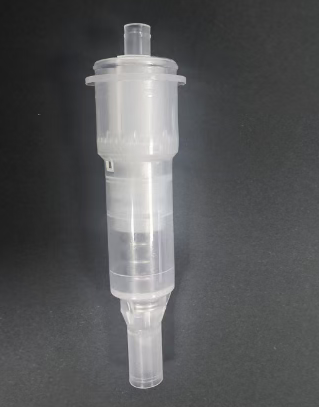
ტუმბოს ბირთვი წარმოადგენს ყველა ტიპის ტუმბოს თავის ძირითად, ზუსტ კომპონენტს, რომელიც პირდაპირ განსაზღვრავს თითოეული დასრულებული ტუმბოს ხარისხსა და მომხმარებლის გამოცდილებას. ტუმბოს ბირთვი ასევე წარმოადგენს ყველა შესაბამისი მყიდველის მთავარ საზრუნავს. ქვემოთ მოცემულია კოსმეტიკური ლოსიონის ტუმბოს ბირთვების სიღრმისეული ტექნიკური ანალიზისა და შესყიდვების მართვის სახელმძღვანელო, რომელიც მოიცავს მიწოდების ჯაჭვის განმარტებას, ტექნიკურ არსს, მუშაობის პრინციპს და ძირითად საკონტროლო წერტილებს. ჩვენ ჩავატარეთ მოკლე ანალიზი და შინაარსი მხოლოდ საცნობაროა პრემიუმ ჯაჭვის მყიდველებისთვის:
ერთი
ტუმბოს ელემენტის განმარტება და ტექნიკური არსი
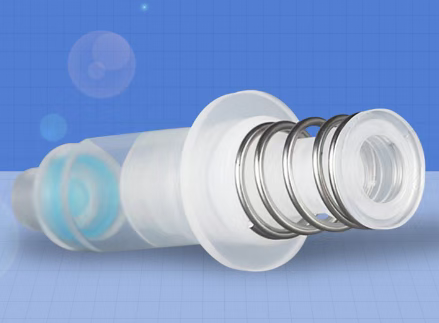
განმარტება: ტუმბოს ბირთვი ლოსიონის ტუმბოს ბირთვის მამოძრავებელი სისტემაა. ეს არის ზუსტი კომპონენტი, რომელიც მექანიკური სტრუქტურის მეშვეობით წარმოქმნის უარყოფით/დადებით წნევას, რაც უზრუნველყოფს სითხის რაოდენობრივ გამოყოფას და ჰერმეტულად შენარჩუნებას. მისი მუშაობა პირდაპირ განსაზღვრავს პროდუქტის მომხმარებლის გამოცდილებას (მაგალითად, სითხის გამოყოფის სიზუსტე, დაჭერის სიგლუვე და ჰერმეტულობა).
მიკროინჟინერიული მექანიკური სისტემები: ზამბარის მექანიკის, სითხის დინამიკისა და ტრიბოლოგიური დიზაინის ინტეგრირება 8-25 მმ დიამეტრის სივრცეში.
მასალების ინტერფეისის მეცნიერება: მინას, ლითონს, პლასტმასსა და სითხეს შორის თავსებადობის კონფლიქტების მოგვარება (მაგალითად, ალკოჰოლური მდგრადობა და ანტიკრისტალიზაცია).
სიცოცხლისუნარიანობის საიმედოობის ინჟინერია: მოითხოვს ≥5000 შეკუმშვის ტესტის გაძლებას (საერთაშორისო სტანდარტი ISO 22718)
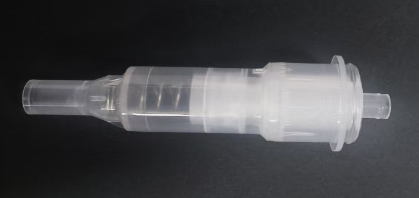
ძირითადი პარამეტრები:
გაცემის მოცულობის სიზუსტე: ±0.02 გ (მაგ., 0.18 გ/ტუმბო)
საწყისი ძალა: 30-60N (ჩვილებისთვის გამოსაყენებელი დიაპაზონი)
ნარჩენი შემცველობა: ≤5% (EU EC 1223/2009 მოთხოვნა)
ორი
ტუმბოს ბირთვის მუშაობის პრინციპი (ოთხეტაპიანი ციკლი)
1. დაჭერის ინსულტი
საწნეხი თავი დგუშის ღეროს ქვევით უბიძგებს, რაც მთავარ ზამბარას იკუმშება.
დგუშის დალუქვა სითხის რეზერვუარს ატმოსფეროსთან აკავშირებს.
2. ვაკუუმის ფორმირება
დგუში ქვევით მოძრაობს, რაც იწვევს ტუმბოს კამერის მოცულობის ზრდას და გაზის შიდა წნევის შემცირებას, ვიდრე ბოთლში არსებული გაზის წნევა.
ბოთლის შიგნიდან სითხე ტუმბოს კამერაში ზედა ნაწილში გახსნილი ქვედა სარქვლის ბურთის მეშვეობით შედის.
3. უკუცემითი დრენაჟი
გაშვების შემდეგ, მთავარი ზამბარა იკეცება და დგუშს ზემოთ უბიძგებს.
ქვედა სარქვლის ბურთულა იხურება, რაც ამცირებს ტუმბოს კამერის მოცულობას და ქმნის დადებით წნევას.
დგუშის სარქვლის გახსნის შემდეგ სითხე გამოიყოფა საქშენიდან.
4. ბეჭედის ხელახლა დაყენება
როდესაც დგუში თავის საწყის პოზიციას უბრუნდება, დამხმარე ზამბარა დალუქვის რგოლს დახურვისკენ უბიძგებს.
ტუმბოს კამერა იზოლირებულია გარე სამყაროსგან დაჟანგვის/აორთქლების თავიდან ასაცილებლად.
ზუსტი კონტროლის წერტილები:
სარქვლის ბურთის დიამეტრის ტოლერანტობა ≤ 0.03 მმ (გახსნისა და დახურვის მგრძნობელობის კონტროლისთვის)
ზამბარის K მნიშვნელობის გადახრა ±5% (სითხის თანმიმდევრული გამომავალი უზრუნველსაყოფად)
სამი
ტუმბოს ბირთვის წარმოების ძირითადი ტექნოლოგიები
მასალის შერჩევა (მარცხის რისკის თავიდან აცილება)
| კომპონენტები | ძირითადი მასალები | ძირითადი შესრულების მოთხოვნები |
| გაზაფხული | SUS304/SUS316 უჟანგავი ფოლადი | 96-საათიანი მარილის შესხურების ტესტის შემდეგ (5% NaCl) არ იჟანგება |
| დგუშის ბეჭედი | PTFE/მოდიფიცირებული PE | სპირტოვან გამხსნელებში შეშუპების სიჩქარე <1.5% |
| სარქვლის ბურთი | მინა/კერამიკა/316L ფოლადი | მომრგვალების შეცდომა ≤ 0.01 მმ |
| ტუმბოს კორპუსი | PP/HDPE საკვები კლასის | ეთერზეთების მიგრაციისადმი მდგრადობა (ეთილდეკანოატის ტესტი) |
პროცესის კონტროლის სირთულეები
ზამბარის დახვევა: CNC დაზგა აკონტროლებს მავთულის დიამეტრს ±0.02 მმ, რაც გამორიცხავს სტრესისგან გამოწვეულ დეფორმაციას.
დალუქვის ზედაპირის დამუშავება: დგუშის ღეროს სარკისებური გაპრიალება (Ra≤0.2μm) ამცირებს ხახუნის კოეფიციენტს.
ულტრაბგერითი შედუღება: ენერგიის სიზუსტე ±5 ჯ-მდე, რაც ხელს უშლის პლასტმასის ნაწილების თერმულ დეფორმაციას.
სუფთა აწყობა: 1000 კლასის სუფთა ოთახი ნაწილაკებით დაბინძურების თავიდან ასაცილებლად
ოთხი
შესყიდვების ძირითადი კონტროლის ელემენტები
ტექნიკური შეთანხმების სავალდებულო პირობები
1. თავსებადობის შემოწმება:
72-საათიანი ჩაძირვის ტესტი (მასის ცვლილების სიჩქარე ≤0.5%)
დაბალი ტემპერატურის (-20℃) / მაღალი ტემპერატურის (50℃) შოკის სამი ციკლი.
2. ფუნქციური საიმედოობა:
5000 ზედიზედ დაჭერა (გაცემის მოცულობის რყევა ≤ ±10%)
ჩამოკიდეთ თავდაყირა 24 საათის განმავლობაში გაჟონვის გარეშე
3. ქიმიური უსაფრთხოება:
მძიმე მეტალების მიგრაცია (Pb≤0.5ppm, Cd≤0.1ppm)
NP/NPE არ არის გამოვლენილი (EU REACH დანართი XVII)
ხარჯების ოპტიმიზაციის სტრატეგია
მოდულური შესყიდვა: სტანდარტიზებული საბაზისო ტუმბოს ბირთვი (ღირებულების 60%), მხოლოდ საქშენი/დეკორატიული თავსახურია მორგებული.
ყალიბის გაზიარება: ითანამშრომლეთ 3-5 ბრენდთან მწარმოებლებისგან მიღებული ყალიბების პერსონალიზაციისთვის, რაც შეამცირებს თითო ყალიბის ღირებულებას.
მომწოდებლის აუდიტის საკონტროლო სია
ინექციური ჩამოსხმის სახელოსნო: აღჭურვილია თუ არა ყალიბის ტემპერატურის კონტროლერით (კრისტალურობის გასაკონტროლებლად)?
საგაზაფხულო სახელოსნო: აქვს თუ არა მას ოპტიკური დახარისხების მანქანა (დეფორმირებული პროდუქტების მოსაშორებლად)?
ლაბორატორია: აქვს თუ არა მას HPLC ტესტირების აღჭურვილობა (პლასტიფიკატორების სკრინინგისთვის)?
მიკვლევადობის სისტემა: ტუმბოს თითოეული ბირთვი ლაზერით არის მონიშნული (წარმოების პარტიის მიკვლევადობა).
ინდუსტრიის წარუმატებლობის შემთხვევები და მიღებული გაკვეთილები
შრატის ტუმბოს კარტრიჯის კრისტალიზაცია და გაჭედვა: პროდუქტის (რომელიც შეიცავს 1,3-პროპანდიოლს) PE დალუქვის რგოლთან თავსებადობის შეუმოწმებლობის გამო, პროდუქტის 100,000 ბოთლი გამოიწვიეს. რეაგირების სტრატეგია: მომწოდებლისთვის სავალდებულო მოთხოვნაა CMA თავსებადობის ანგარიშის წარდგენა.
მზისგან დამცავი სპრეის ტუმბოს ბირთვის გასკდომა: საწვავის (დიმეთილის ეთერის) მიერ ზამბარის კოროზიამ გამოიწვია მყიფე მოტეხილობა. 316L უჟანგავი ფოლადით ჩანაცვლებამ ხარჯები 30%-ით გაზარდა, თუმცა მომხმარებელთა საჩივრების მაჩვენებელი 98%-ით შემცირდა.
ტუმბოს ბირთვის გამომავალი დრიფტი: ზამბარა არ იყო დაძაბულობის შემსუბუქების მიზნით გახურებული და K-მნიშვნელობა 3 თვის გამოყენების შემდეგ 15%-ით შემცირდა. ეს პრობლემა მოგვარდა წინასწარი შეკუმშვის დამუშავების პროცესის გამოყენებით.
ხუთი
ტექნოლოგიების განვითარება
1. მწვანე ტუმბოს ბირთვი:
მოსახსნელი დიზაინი (ჩანაცვლებითი ბირთვი პლასტმასის გამოყენებას 80%-ით ამცირებს)
უზამბარო ტუმბო (პნევმატურად მართული, ლითონის გადამუშავების პრობლემის გადაჭრით)
2. ინტელექტუალური ტუმბოს ბირთვი:
პიეზოელექტრული სენსორის დათვლა (შეგახსენებთ რაოდენობის შევსებას)
ანტიმიკრობული საფარი (ოქტენიდინის ჰიდროქლორიდის მკურნალობა)
ტუმბოს ბირთვის ტექნოლოგიის არსის ათვისებით და მასალების მონაცემთა ბაზის, ფუნქციური ტესტირებისა და მომწოდებლის შესაძლებლობების მატრიცის სამმაგი მართვის სისტემის შექმნით, შესაძლებელია ხარისხის რისკების 90%-ზე მეტის თავიდან აცილება, ამავდროულად, შესყიდვების საერთო ხარჯების 15%-25%-ით შემცირება.
გამოქვეყნების დრო: 2025 წლის 29 ოქტომბერი