
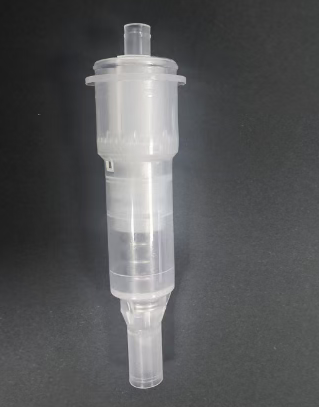
Pumpekjernen er en nøkkelkomponent i presisjon i alle typer pumpehoder, og bestemmer direkte kvaliteten og brukeropplevelsen til hver ferdige pumpe. Pumpekjernen er også en sentral anliggende for alle relevante kjøpere. Følgende er en grundig teknisk analyse og veiledning for innkjøpshåndtering av pumpekjerner til kosmetisk lotion, som dekker definisjonen, den tekniske essensen, arbeidsprinsippet og viktige kontrollpunkter i forsyningskjeden. Vi har gjort en kort analyse, og innholdet er kun ment som referanse for kjøpere i premiumkjeden:
En
Definisjonen og den tekniske essensen av pumpeelementet
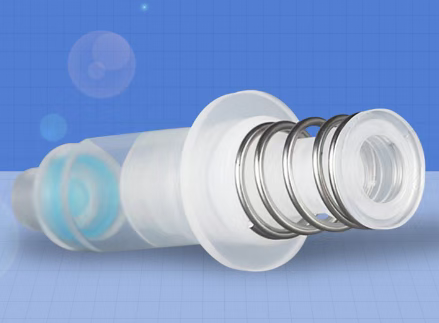
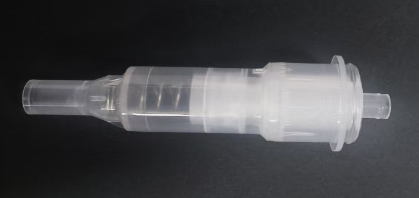
Definisjon: Pumpekjernen er drivsystemet til lotionpumpen. Det er en presisjonskomponent som genererer negativt/positivt trykk gjennom mekanisk struktur, og oppnår kvantitativ væskeutgang og forseglet konservering. Ytelsen bestemmer direkte brukeropplevelsen av produktet (som nøyaktighet av væskeutgang, jevn pressing og forsegling).
Mikrokonstruerte mekaniske systemer: integrering av fjærmekanikk, fluiddynamikk og tribologisk design i et rom med en diameter på 8–25 mm.
Materialgrensesnittvitenskap: Løsning av kompatibilitetskonflikter mellom glass, metall, plast og væske (som alkoholresistens og antikrystallisering).
Levetidstestingstester: Krever motstand mot ≥5000 kompresjonstester (internasjonal standard ISO 22718)
Viktige parametere:
Nøyaktighet for doseringsvolum: ±0,02 g (f.eks. 0,18 g/pumpe)
Startkraft: 30–60 N (bruksområde for spedbarn)
Restinnhold: ≤5 % (krav i EU/EC 1223/2009)
TO
Arbeidsprinsipp for pumpekjerne (firetrinns syklus)
1. Presseslag
Presserhodet skyver stempelstangen nedover og komprimerer hovedfjæren.
Stempeltetningen forsegler væskebeholderen mot atmosfæren.
2. Vakuumdannelse
Stempelet beveger seg nedover, noe som fører til at pumpekammerets volum øker, og det indre gasstrykket blir mindre enn gasstrykket inne i flasken.
Væske fra innsiden av flasken kommer inn i pumpekammeret gjennom den øverste bunnventilkulen.
3. Rebound-drenering
Etter at den slippes, spretter hovedfjæren tilbake og skyver stempelet oppover
Den nederste ventilkulen lukkes, noe som reduserer pumpekammerets volum og skaper positivt trykk.
Væske sprutes ut av dysen etter at stempelventilen er åpnet.
4. Sett på forseglingen igjen
Når stempelet går tilbake til sin opprinnelige posisjon, skyver hjelpefjæren tetningsringen for å lukke den.
Pumpekammeret er isolert fra omverdenen for å forhindre oksidasjon/fordampning
Presisjonskontrollpunkter:
Toleranse for ventilkulediameter ≤ 0,03 mm (for å kontrollere åpnings- og lukkefølsomhet)
Fjærens K-verdiavvik ±5 % (for å sikre jevn væskeutgang)
TRE
Viktige teknologier for produksjon av pumpekjerne
Materialvalg (unngåelse av risiko for feil)
| Komponenter | Vanlige materialer | Viktige ytelseskrav |
| vår | SUS304/SUS316 rustfritt stål | Ingen rust etter 96 timers saltspraytest (5 % NaCl) |
| Stempelpakning | PTFE/modifisert PE | Svellingshastighet i alkoholløsningsmidler <1,5 % |
| Ventilkule | Glass/Keramikk/316L stål | Rundhetsfeil ≤ 0,01 mm |
| pumpehus | PP/HDPE matkvalitet | Motstand mot migrasjon av essensielle oljer (etyldekanoattest) |
Vanskeligheter med prosesskontroll
Fjærvikling: CNC-maskinverktøy kontrollerer tråddiameter ±0,02 mm, noe som eliminerer spenningsherdingsdeformasjon.
Behandling av tetningsflater: Speilpolering av stempelstang (Ra≤0,2 μm) reduserer friksjonskoeffisienten.
Ultralydsveising: Energipresisjon til ±5J, som forhindrer termisk deformasjon av plastdeler.
Ren montering: Renrom i klasse 1000 for å forhindre partikkelforurensning
FIRE
Kjernekontrollelementer for innkjøp
Obligatoriske vilkår i den tekniske avtalen
1. Kompatibilitetsverifisering:
72 timers nedsenkingstest (masseendringsrate ≤0,5 %)
Tre sykluser med støt ved lav temperatur (-20 ℃) / høy temperatur (50 ℃).
2. Funksjonell pålitelighet:
5000 trykk på rad (variasjoner i dispenseringsvolum ≤ ±10 %)
Heng opp ned i 24 timer uten lekkasje
3. Kjemisk sikkerhet:
Migrasjon av tungmetaller (Pb≤0,5 ppm, Cd≤0,1 ppm)
NP/NPE ikke påvist (EU REACH vedlegg XVII)
Kostnadsoptimaliseringsstrategi
Modulær anskaffelse: Standardisert basispumpekjerne (står for 60 % av kostnaden), kun dysen/dekorkappen er tilpasset.
Formdeling: Samarbeid med 3–5 merker for å tilpasse former fra produsenter, noe som reduserer kostnaden per form.
Sjekkliste for leverandørrevisjon
Sprøytestøpeverksted: Er det utstyrt med en formtemperaturkontroller (for å kontrollere krystalliniteten)?
Vårverksted: Har det en optisk sorteringsmaskin (for å fjerne deformerte produkter)?
Laboratorium: Har det HPLC-testutstyr (for screening av myknere)?
Sporbarhetssystem: Hver pumpekjerne er lasermerket (sporbarhet av produksjonsparti).
Eksempler på bransjefeil og lærdommer
Krystallisering og tilstopping av en serumpumpepatron: På grunn av manglende testing av kompatibiliteten til produktet (som inneholder 1,3-propandiol) med PE-tetningsringen, ble 100 000 flasker med produktet tilbakekalt. Responsstrategien: Obligatorisk krav om at leverandøren skal fremlegge en CMA-kompatibilitetsrapport.
Kjernen i solkremspraypumpen sprakk: Drivmiddel (dimetyleter) korroderte fjæren og forårsaket sprøbrudd. Utskifting med 316L rustfritt stål økte kostnadene med 30 %, men kundeklager gikk ned med 98 %.
Avdrift i pumpekjernens utgang: Fjæren ble ikke spenningsavlastet, og K-verdien minket med 15 % etter 3 måneders bruk. Dette ble løst ved å bruke en forkompresjonsbehandlingsprosess.
FEM
Teknologiutvikling
1. Grønn pumpekjerne:
Avtakbar design (erstatningskjerne reduserer plastforbruket med 80 %)
Fjærløs pumpe (pneumatisk drevet, løser problemet med metallgjenvinning)
2. Intelligent pumpekjerne:
Piezoelektrisk sensortelling (minner deg på å fylle på mengden)
Antimikrobielt belegg (behandling med oktenidinhydroklorid)
Ved å mestre essensen av pumpekjerneteknologi og etablere et tre-i-ett-styringssystem med materialdatabase, funksjonstesting og leverandørkapasitetsmatrise, kan mer enn 90 % av kvalitetsrisikoene unngås, samtidig som de totale anskaffelseskostnadene reduseres med 15–25 %.
Publisert: 29. oktober 2025