
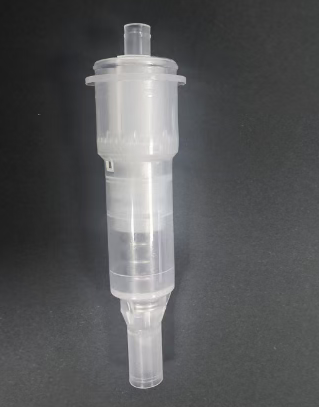
Miezul pompei este o componentă cheie, de precizie, în toate tipurile de capete de pompă, determinând direct calitatea și experiența utilizatorului fiecărei pompe finite. Miezul pompei este, de asemenea, o preocupare cheie pentru toți cumpărătorii relevanți. Următorul este un ghid detaliat de analiză tehnică și gestionare a achizițiilor pentru miezurile pompelor de loțiuni cosmetice, acoperind definiția, esența tehnică, principiul de funcționare și punctele cheie de control ale lanțului de aprovizionare. Am realizat o scurtă analiză, iar conținutul este doar cu titlu de referință pentru cumpărătorii din lanțul premium:
Unul
Definiția și esența tehnică a elementului pompei
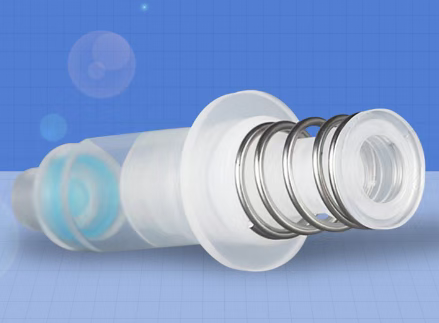
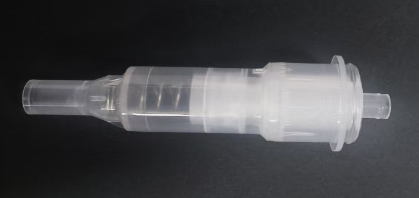
Definiție: Nucleul pompei este sistemul de acționare central al pompei de loțiune. Este o componentă de precizie care generează presiune negativă/pozitivă prin structura mecanică, atingând un debit cantitativ de lichid și o conservare etanșă. Performanța sa determină direct experiența utilizatorului produsului (cum ar fi precizia debitului de lichid, netezimea presării și etanșarea).
Sisteme mecanice micro-inginerie: integrarea mecanicii arcurilor, dinamicii fluidelor și designului tribologic într-un spațiu cu un diametru de 8-25 mm.
Știința interfeței materialelor: Rezolvarea conflictelor de compatibilitate dintre sticlă, metal, plastic și lichid (cum ar fi rezistența la alcool și anti-cristalizare).
Inginerie de fiabilitate a duratei de viață: Necesită rezistență la ≥5000 de teste de compresie (Standardul Internațional ISO 22718)
Parametri cheie:
Precizia volumului de dozare: ±0,02 g (de exemplu, 0,18 g/pompă)
Forță de pornire: 30-60N (interval operabil pentru sugari)
Conținut rezidual: ≤5% (cerință UE CE 1223/2009)
DOUĂ
Principiul de funcționare al miezului pompei (ciclu în patru etape)
1. Acționare prin apăsare
Capul presor împinge tija pistonului în jos, comprimând arcul principal.
Garnitura pistonului etanșează rezervorul de lichid față de atmosferă.
2. Formarea vidului
Pistonul se mișcă în jos, determinând creșterea volumului camerei pompei, iar presiunea internă a gazului să fie mai mică decât presiunea gazului din interiorul buteliei.
Lichidul din interiorul sticlei intră în camera pompei prin bila supapei inferioare cu deschidere superioară.
3. Drenajul de recul
După eliberare, arcul principal revine și împinge pistonul în sus
Bila supapei inferioare se închide, reducând volumul camerei pompei și creând presiune pozitivă.
Lichidul este ejectat din duză după deschiderea supapei cu piston.
4. Resetați sigiliul
Când pistonul revine la poziția inițială, arcul auxiliar împinge inelul de etanșare pentru a-l închide
Camera pompei este izolată de mediul exterior pentru a preveni oxidarea/volatilizarea
Puncte de control de precizie:
Toleranță diametru bilă supapă ≤ 0,03 mm (pentru controlul sensibilității la deschidere și închidere)
Abaterea valorii arcului K ±5% (pentru a asigura un debit constant de lichid)
TREI
Tehnologii cheie pentru fabricarea miezurilor de pompe
Selectarea materialelor (evitarea riscului de defecțiune)
| Componente | Materiale mainstream | Cerințe cheie de performanță |
| primăvară | Oțel inoxidabil SUS304/SUS316 | Fără rugină după testul de pulverizare cu sare de 96h (5% NaCl) |
| Garnitură de etanșare a pistonului | PTFE/PE modificat | Rată de umflare în solvenți alcoolici <1,5% |
| Bilă de supapă | Sticlă/Ceramică/Oțel 316L | Eroare de rotunjime ≤ 0,01 mm |
| corpul pompei | PP/HDPE de calitate alimentară | Rezistență la migrarea uleiurilor esențiale (testul cu decanoat de etil) |
Dificultăți în controlul procesului
Înfășurare arc: mașina-unealtă CNC controlează diametrul sârmei de ±0,02 mm, eliminând deformarea prin revenire la stres.
Prelucrarea suprafeței de etanșare: Lustruirea oglinzii tijei pistonului (Ra≤0,2 μm) reduce coeficientul de frecare.
Sudare cu ultrasunete: Energie precisă de ±5J, prevenind deformarea termică a pieselor din plastic.
Asamblare curată: Cameră curată clasa 1000 pentru a preveni contaminarea cu particule
PATRU
Elemente de control de bază ale achizițiilor
Termenii obligatorii ai acordului tehnic
1. Verificarea compatibilității:
Test de imersie de 72 de ore (rata de modificare a masei ≤0,5%)
Trei cicluri de șoc la temperatură joasă (-20℃) / temperatură înaltă (50℃).
2. Fiabilitate funcțională:
5000 de apăsări consecutive (fluctuația volumului de dozare ≤ ±10%)
Agățați cu susul în jos timp de 24 de ore fără scurgeri
3. Securitatea chimică:
Migrarea metalelor grele (Pb≤0,5ppm, Cd≤0,1ppm)
NP/NPE nedetectate (Anexa XVII la REACH UE)
Strategia de optimizare a costurilor
Achiziție modulară: Nucleu de pompă de bază standardizat (reprezentând 60% din cost), doar duza/capacul decorativ sunt personalizate.
Partajarea matrițelor: Colaborați cu 3-5 mărci pentru a personaliza matrițele de la producători, reducând costul per matriță.
Listă de verificare a auditului furnizorului
Atelier de turnare prin injecție: Este echipat cu un regulator de temperatură a matriței (pentru controlul cristalinității)?
Atelier de primăvară: Are o mașină de sortare optică (pentru îndepărtarea produselor deformate)?
Laborator: Are echipament de testare HPLC (pentru screening-ul plastifianților)?
Sistem de trasabilitate: Fiecare miez de pompă este marcat cu laser (trasabilitate a lotului de producție).
Cazuri de eșec în industrie și lecții învățate
Cristalizarea și înfundarea unui cartuș de pompă de ser: Din cauza netestării compatibilității produsului (care conține 1,3-propanediol) cu inelul de etanșare din PE, au fost retrase 100.000 de flacoane de produs. Strategia de răspuns: Obligatoriu pentru furnizor să furnizeze un raport de compatibilitate CMA.
Spargerea miezului pompei de pulverizare cu protecție solară: Propulsorul (dimetileter) a corodat arcul, provocând o fractură fragilă. Înlocuirea cu oțel inoxidabil 316L a crescut costurile cu 30%, dar rata reclamațiilor clienților a scăzut cu 98%.
Abaterea de la ieșirea miezului pompei: Arcul nu a fost recopt pentru detensionare, iar valoarea K a scăzut cu 15% după 3 luni de utilizare. Această problemă a fost rezolvată prin utilizarea unui proces de tratament de precompresie.
CINCI
Dezvoltare tehnologică
1. Nucleu verde al pompei:
Design detașabil (miezul de schimb reduce consumul de plastic cu 80%)
Pompă fără arc (acționată pneumatic, rezolvând problema reciclării metalelor)
2. Nucleu inteligent al pompei:
Numărarea senzorului piezoelectric (vă reamintește să completați cantitatea)
Acoperire antimicrobiană (tratament cu clorhidrat de octenidină)
Prin stăpânirea esenței tehnologiei miezului pompelor și stabilirea unui sistem de management tri-în-unu: bază de date de materiale, testare funcțională și matrice de capabilități a furnizorilor, se pot evita peste 90% din riscurile de calitate, reducând în același timp costurile totale de achiziții cu 15%-25%.
Data publicării: 29 oct. 2025