
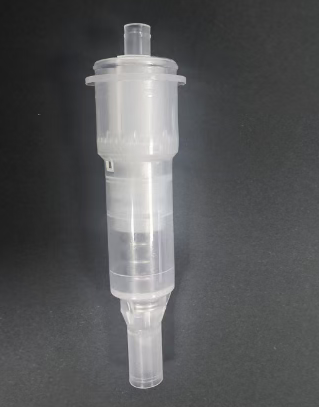
Сердечник насоса — это ключевой, прецизионный компонент всех типов насосных головок, напрямую определяющий качество и удобство использования каждого готового насоса. Сердечник насоса также является важным фактором для всех соответствующих покупателей. Ниже представлен подробный технический анализ и руководство по управлению закупками сердечников насосов для косметических лосьонов, охватывающие определение, техническую сущность, принцип работы и ключевые контрольные точки цепочки поставок. Мы провели краткий анализ, и содержание предназначено только для ознакомления покупателей в рамках премиальной цепочки поставок:
Один
Определение и техническая сущность насосного элемента
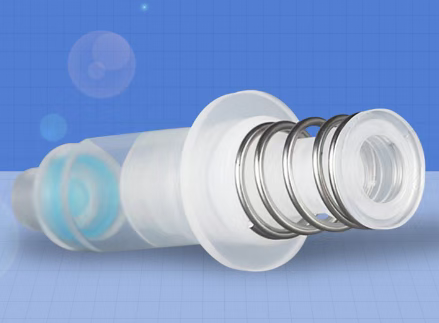
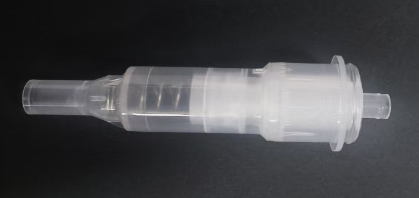
Определение: Сердечник насоса — это основная приводная система дозатора лосьона. Это прецизионный компонент, который создает отрицательное/положительное давление посредством механической конструкции, обеспечивая количественный выход жидкости и герметичное хранение. Его характеристики напрямую определяют удобство использования продукта (например, точность выхода жидкости, плавность нажатия и герметичность).
Микроинженерные механические системы: интеграция механики пружин, гидродинамики и трибологического проектирования в пространстве диаметром 8-25 мм.
Наука о межфазных взаимодействиях материалов: разрешение конфликтов совместимости между стеклом, металлом, пластиком и жидкостью (например, устойчивость к спирту и антикристаллизация).
Проектирование надежности на протяжении всего срока службы: требует выдерживания ≥5000 испытаний на сжатие (Международный стандарт ISO 22718).
Ключевые параметры:
Точность дозирования объема: ±0,02 г (например, 0,18 г/нажатие помпы)
Пусковое усилие: 30-60 Н (рабочий диапазон для младенцев)
Остаточное содержание: ≤5% (требование Регламента ЕС 1223/2009)
ДВА
Принцип работы насосного агрегата (четырехступенчатый цикл)
1. Нажимной ход
Прижимная головка толкает шток поршня вниз, сжимая главную пружину.
Поршневое уплотнение герметизирует резервуар с жидкостью, отгораживая его от атмосферы.
2. Формирование вакуума
Поршень движется вниз, в результате чего объем насосной камеры увеличивается, а внутреннее давление газа становится меньше, чем давление газа внутри баллона.
Жидкость из бутылки поступает в насосную камеру через нижний шаровой клапан с верхним отверстием.
3. Отскок дренажа
После отпускания основная пружина возвращается в исходное положение и толкает поршень вверх.
Нижний шаровой клапан закрывается, уменьшая объем насосной камеры и создавая избыточное давление.
Жидкость выбрасывается из сопла после открытия поршневого клапана.
4. Установите пломбу на место.
Когда поршень возвращается в исходное положение, вспомогательная пружина толкает уплотнительное кольцо, чтобы закрыть его.
Насосная камера изолирована от внешнего мира для предотвращения окисления/испарения.
Точки точного контроля:
Допуск на диаметр шара клапана ≤ 0,03 мм (для регулирования чувствительности открытия и закрытия)
Отклонение значения K пружины ±5% (для обеспечения стабильного выхода жидкости)
ТРИ
Ключевые технологии для производства сердечников насосов
Выбор материалов (предотвращение риска отказов)
| Компоненты | Основные материалы | Основные требования к производительности |
| весна | нержавеющая сталь SUS304/SUS316 | После 96-часового испытания в солевом тумане (5% NaCl) ржавчина не обнаружена. |
| Уплотнение поршня | ПТФЭ/модифицированный ПЭ | Скорость набухания в спиртовых растворителях <1,5% |
| Шаровой клапан | Стекло/Керамика/Сталь 316L | Погрешность округлости ≤ 0,01 мм |
| корпус насоса | Пищевой полипропилен/полиэтилен высокой плотности | Устойчивость к миграции эфирных масел (тест с этилдеканоатом) |
Трудности в управлении технологическими процессами
Намотка пружины: станок с ЧПУ контролирует диаметр проволоки с точностью ±0,02 мм, исключая деформацию, вызванную отпуском под напряжением.
Обработка уплотнительной поверхности: зеркальная полировка штока поршня (Ra≤0,2 мкм) снижает коэффициент трения.
Ультразвуковая сварка: точность энергии ±5 Дж, предотвращающая термическую деформацию пластиковых деталей.
Чистая сборка: чистое помещение класса 1000 для предотвращения загрязнения частицами.
ЧЕТЫРЕ
Основные элементы управления закупками
Обязательные условия технического соглашения
1. Проверка совместимости:
Испытание на погружение в течение 72 часов (скорость изменения массы ≤0,5%)
Три цикла воздействия низкой температуры (-20℃) / высокой температуры (50℃).
2. Функциональная надежность:
5000 последовательных нажатий (колебания объема дозирования ≤ ±10%)
Повесьте вверх ногами на 24 часа, и протечек не будет.
3. Химическая безопасность:
Миграция тяжелых металлов (Pb≤0,5 ppm, Cd≤0,1 ppm)
НП/НПЭ не обнаружены (Приложение XVII Регламента ЕС REACH)
стратегия оптимизации затрат
Модульная система закупок: стандартизированный базовый насосный агрегат (составляющий 60% стоимости), изготавливается на заказ только насадка/декоративная крышка.
Совместное использование пресс-форм: Сотрудничайте с 3-5 брендами для индивидуальной настройки пресс-форм от производителей, снижая стоимость каждой пресс-формы.
Контрольный список для проверки поставщика
Цех литья под давлением: Оборудован ли он регулятором температуры пресс-формы (для контроля кристалличности)?
Весенний семинар: Есть ли там оптическая сортировочная машина (для удаления деформированных изделий)?
Лаборатория: Есть ли в ней оборудование для ВЭЖХ-анализа (для скрининга пластификаторов)?
Система отслеживания: Каждый сердечник насоса маркируется лазером (отслеживание производственной партии).
Случаи отраслевых неудач и извлеченные уроки
Кристаллизация и засорение картриджа дозатора сыворотки: Из-за отсутствия проверки совместимости продукта (содержащего 1,3-пропандиол) с полиэтиленовым уплотнительным кольцом было отозвано 100 000 флаконов продукта. Стратегия реагирования: Обязательное требование к поставщику предоставить отчет о совместимости CMA.
Разрыв сердечника распылителя солнцезащитного крема: пропеллент (диметиловый эфир) вызвал коррозию пружины, что привело к хрупкому разрушению. Замена на нержавеющую сталь 316L увеличила затраты на 30%, но уровень жалоб клиентов снизился на 98%.
Смещение выходного сигнала сердечника насоса: пружина не подвергалась отжигу для снятия напряжений, и значение K уменьшилось на 15% после 3 месяцев эксплуатации. Эта проблема была решена с помощью процесса предварительной обработки перед сжатием.
ПЯТЬ
Разработка технологий
1. Зеленый сердечник насоса:
Съемная конструкция (сменный сердечник сокращает использование пластика на 80%)
Беспружинный насос (с пневматическим приводом, решающий проблему переработки металлов)
2. Интеллектуальный насосный агрегат:
Подсчет с помощью пьезоэлектрического датчика (напоминает о необходимости пополнения запасов).
Антимикробное покрытие (обработка гидрохлоридом октенидина)
Овладев основными принципами технологии насосных агрегатов и создав комплексную систему управления, включающую базу данных материалов, функциональное тестирование и матрицу возможностей поставщиков, можно избежать более 90% рисков, связанных с качеством, и снизить общие затраты на закупку на 15-25%.
Дата публикации: 29 октября 2025 г.